01

Forgiatura
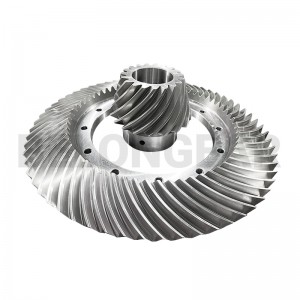
Il grezzo è forgiato in modo da corrispondere quasi alla forma desiderata; la venatura del legno segue la radice del dente.


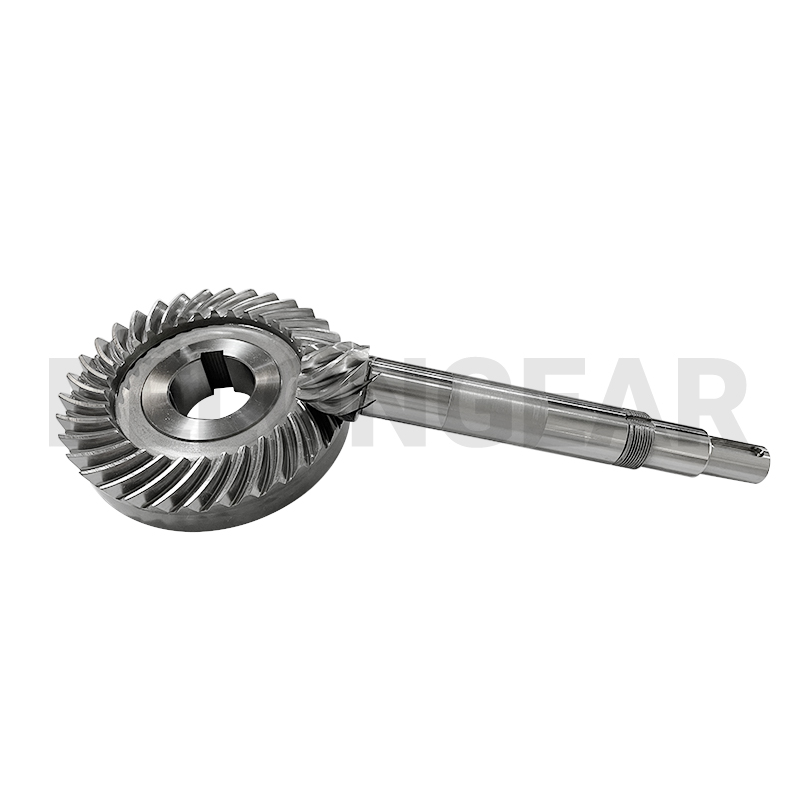


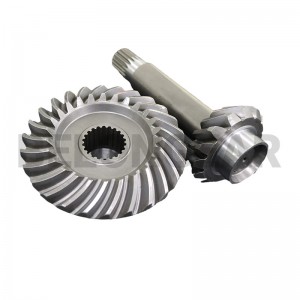
La lega 18CrNiMo7-6 viene scelta quando un dente conico deve sopportare carichi elevati e mantenere la sua forma anche dopo il trattamento termico. Il set viene cementato, temprato e poi rettificato, in modo che il profilo finale venga misurato anziché ipotizzato.
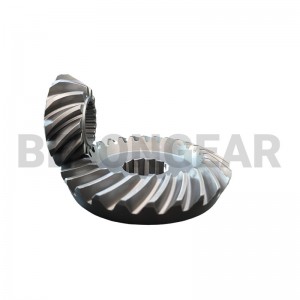
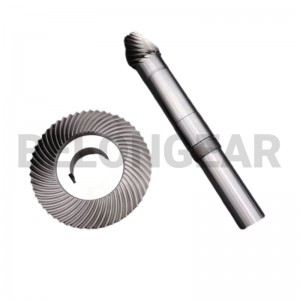
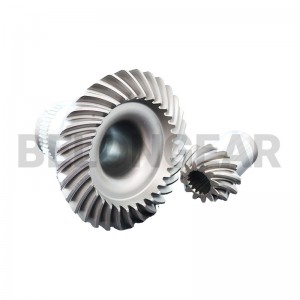
Un ingranaggio conico a spirale è definito tanto dalla finitura del suo dente quanto dalle sue dimensioni. Il percorso di lavorazione determina la precisione, la rumorosità e il costo raggiungibili, pertanto viene concordato prima della pubblicazione del disegno, anziché essere lasciato all'officina.
| Itinerario | Come viene rifinito il dente | Scelto quando | Limitazione |
|---|---|---|---|
| Gleason ha doppiato | I denti vengono tagliati, induriti e poi lappati a coppie su una lappatrice Gleason. La coppia viene fatta scorrere insieme con una pasta abrasiva, in modo che il contatto si sviluppi su tutta la superficie del dente e non solo nel punto in cui la fresa l'ha lasciata. | Funzionamento silenzioso a velocità moderata; volume elevato; il classico percorso automobilistico e del motoriduttore. | La lappatura corregge il contatto, non la geometria del dente tagliato, quindi la precisione raggiungibile viene definita prima della tempra. |
| Gleason GroundQUESTA PAGINA | Dopo la tempra, i fianchi del dente vengono rettificati su una rettificatrice Gleason. La rettifica corregge la distorsione lasciata dalla tempra, in modo che il dente finito rimanga entro una tolleranza di profilo ristretta, senza dover ricorrere alla lappatura per ripristinare il contatto. | Velocità superiore, precisione più elevata e rumorosità inferiore rispetto alla lappatura: la soluzione ideale per i riduttori che funzionano in modo continuo. | La rettifica è una fase di finitura più lenta e costosa, quindi viene scelta quando la precisione lo giustifica. |
| Taglio netto di Klingelnberg | I denti vengono sgrossati, resi morbidi, induriti e infine rifiniti con una lavorazione di precisione su una macchina Klingelnberg. La lavorazione del dente indurito evita una successiva operazione di rettifica e mantiene la superficie del dente priva di segni di rettifica. | Finitura dura dove la rettifica è difficoltosa e per geometrie del sistema Klingelnberg. | La sgrossatura deve lasciare il materiale giusto, quindi la sgrossatura e la lavorazione di precisione vengono pianificate come un'unica operazione. |
I valori riportati di seguito provengono dal disegno di questo articolo. Laddove la pagina indichi un materiale o un grado di precisione, questi vengono qui riportati; tutto il resto verrà confermato con voi durante la revisione del disegno, anziché essere dedotto dal catalogo.
| Articolo | Questo prodotto | Come viene confermato |
|---|---|---|
| Tipo di ingranaggio | Set di ingranaggi conici e pignoni a spirale | Disegno |
| Materiale | 18CrNiMo7-6 | Certificato del materiale |
| Trattamento termico | Carburare, indurire e rinvenire secondo il disegno | Rapporto sul trattamento termico |
| Finitura | Fianchi del dente rettificati dopo l'indurimento | Rapporto di accuratezza |
| Precisione | Secondo il disegno; DIN 5-6 tipico per questo grado | Rapporto di accuratezza |
| ambito di fornitura | Set di ingranaggi e pignoni abbinati | Rapporto sulla mesh |
Il materiale e la finitura, considerati insieme, determinano la maggior parte del costo di un set da giardino.
La lega 18CrNiMo7-6 costa di più rispetto a un normale acciaio legato ed è più difficile da lavorare, ma è quella che solitamente serve per il tipo di carico richiesto.
Casse più profonde implicano cicli di cottura più lunghi e una maggiore deformazione da eliminare tramite molatura.
La quantità di materiale da destinare alla rettifica viene pianificata prima della tempra; un errore in questo senso comporta lo scarto del pezzo.
Fornire entrambi i componenti come un set abbinato evita una seconda fase di installazione e una seconda ispezione.
La maggior parte dei problemi riscontrati con le trasmissioni a ingranaggi conici a spirale derivano dal montaggio piuttosto che dai denti. Questi sono i tre punti che un montatore deve controllare sulla macchina.
Il dente viene tagliato con materiale di rettifica, temprato e poi rettificato per ottenere il profilo desiderato. La rettifica corregge la distorsione lasciata dal trattamento termico, in modo che la precisione finale non dipenda dal forno.
Il grezzo è forgiato in modo da corrispondere quasi alla forma desiderata; la venatura del legno segue la radice del dente.

Foro, superfici e spalla di montaggio torniti come punti di riferimento per il taglio e la misurazione.

I denti sono tagliati leggermente sporgenti in modo che la rettifica abbia materiale da rimuovere dopo l'indurimento.

Carburazione e tempra fino alla profondità di tempra specificata, con residuo di rettifica sui fianchi.

I punti di riferimento vengono rettificati per primi, perché il dente viene rettificato rispetto ad essi.

I fianchi sono stati rettificati su una rettificatrice Gleason fino al profilo finale, correggendo le distorsioni dovute al trattamento termico.
Il percorso determina quali controlli si applicano. Ogni set viene misurato sul centro di ingranaggio e la coppia viene ingranata, e i risultati vengono consegnati insieme alla merce anziché essere conservati internamente.

Foro, superficie di montaggio e distanza di fissaggio rispetto al disegno.Rapporto dimensionale

Proprietà chimiche e meccaniche della barra grezza.Certificato del materiale

Durezza superficiale dopo l'indurimento.Rapporto sul trattamento termico

Profondità dello strato corneo e microstruttura del dente.Rapporto sul trattamento termico

La rugosità dei fianchi del terreno è la principale causa del rumore generato dagli ingranaggi.Rapporto sulla rugosità

Profilo, passo e avanzamento sul centro di misura degli ingranaggi.Rapporto di accuratezza

Schema di contatto e gioco sulla coppia.Rapporto sulla mesh
Gli ingranaggi conici a spirale vengono scelti per garantire una trasmissione ad angolo retto fluida ad alta velocità. Belon fornisce ingranaggi a questi settori.
 Metallurgia
 Cemento
 Attività mineraria
 Automazione
La lega 18CrNiMo7-6 mantiene una migliore tenacità del nucleo ad alti carichi, aspetto importante quando il dente è sottoposto a carichi elevati e la sezione è ampia. Il disegno è decisivo, ma questa è la scelta più comune per applicazioni gravose nei riduttori.
Sì. La rettifica successiva alla tempra è ciò che elimina le distorsioni e definisce il profilo finale; senza di essa, la precisione dipenderebbe dal forno.
Certificato del materiale, rapporto sul trattamento termico, rapporto dimensionale, rapporto di precisione e rapporto di ingranamento.
È possibile, ma il pignone deve essere misurato. La rettifica di un elemento senza controllare l'altro spesso provoca il contatto dei bordi.
Inviate il disegno o la coppia di componenti usurati insieme alla distanza di montaggio e al carico di lavoro. In questo modo sarà possibile verificare il percorso, il materiale e la precisione in base alle effettive esigenze della macchina.