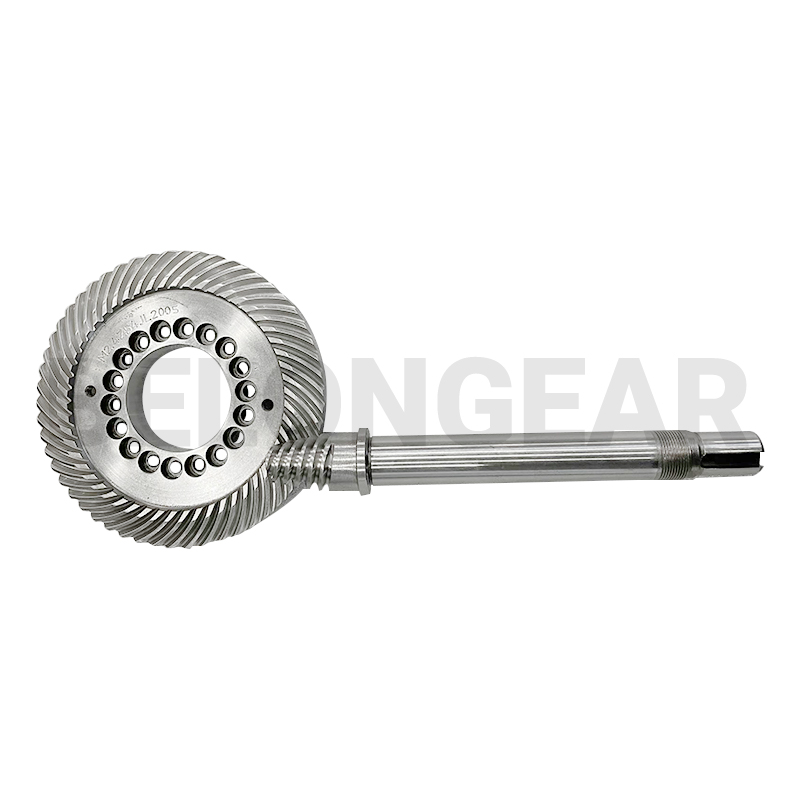
Due metodi di lavorazione degli ingranaggi ipoidi
ILIngranaggio conico ipoideÈ stata introdotta dalla Gleason Work nel 1925 ed è stata sviluppata per molti anni. Attualmente, esistono molte attrezzature nazionali in grado di eseguire la lavorazione, ma la precisione relativamente elevata e la lavorazione di fascia alta sono principalmente realizzate con attrezzature straniere come quelle di Gleason e Oerlikon. In termini di finitura, esistono due processi principali: la rettifica e la lappatura degli ingranaggi, ma i requisiti per il processo di taglio degli ingranaggi sono diversi. Per la rettifica degli ingranaggi, si raccomanda la fresatura frontale, mentre per la lappatura si raccomanda la dentatura frontale.
L'ingranaggio ipoideingranaggiGli ingranaggi lavorati con fresatura frontale hanno denti conici, mentre quelli lavorati con dentatura frontale hanno denti di uguale altezza, ovvero l'altezza dei denti è la stessa sia sulla faccia di estremità grande che su quella di estremità piccola.
Il processo di lavorazione usuale prevede una lavorazione preliminare dopo il preriscaldamento e una lavorazione di finitura dopo il trattamento termico. Per il tipo di fresatura frontale, è necessario lappare e accoppiare dopo il riscaldamento. In generale, la coppia di ingranaggi rettificati insieme dovrebbe comunque essere accoppiata durante il successivo assemblaggio. Tuttavia, in teoria, gli ingranaggi con tecnologia di rettifica possono essere utilizzati senza accoppiamento. Tuttavia, nella pratica, considerando l'influenza di errori di assemblaggio e deformazioni del sistema, si utilizza comunque la modalità di accoppiamento.