Breve descrizione:

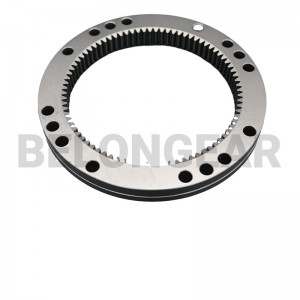
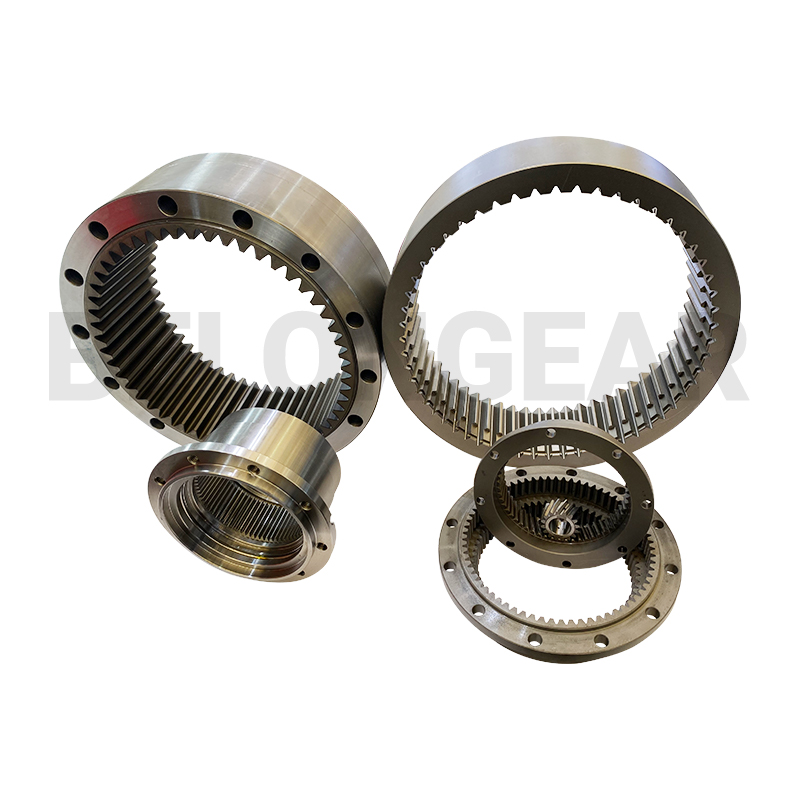
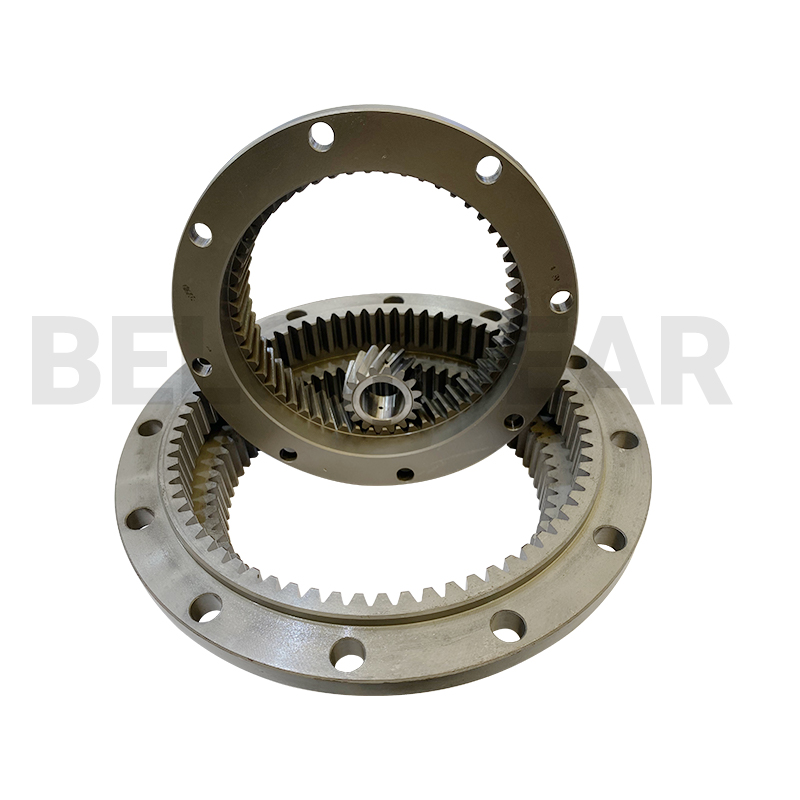
Questi ingranaggi cilindrici interni e ingranaggi elicoidali interni sono utilizzati nei riduttori epicicloidali per macchine edili. Il materiale è acciaio legato a medio tenore di carbonio. Gli ingranaggi interni possono essere realizzati mediante brocciatura o skiving; per ingranaggi interni di grandi dimensioni, a volte si utilizza anche il metodo di dentatura. Gli ingranaggi interni brocciati possono raggiungere una precisione ISO 8-9, mentre quelli skiving possono raggiungere una precisione ISO 5-7. Se si esegue la rettifica, la precisione può raggiungere ISO 5-6.


Dettagli del prodotto

Etichette prodotto

Caratteristiche

brocciatura personalizzata, scarnitura, sagomatura, rettifica, fresatura ingranaggi interniIl riduttore epicicloidale utilizzato nelle macchine edili di grandi e medie dimensioni presenta molte caratteristiche rispetto ad altri tipi di cambio, come la struttura compatta, l'elevata efficienza di trasmissione, il basso carico tra i denti, la grande rigidità e la facilità di realizzazione della trasmissione di potenza. Questo tipo di cambio è costituito da diverse file di ingranaggi epicicloidali di base a cui è collegato il riduttore di velocità, e si basa su una frizione di innesto e un componente di controllo del freno.

Applicazione

Il meccanismo di riduzione epicicloidale viene utilizzato nella trasmissione a bassa velocità e coppia elevata, in particolare nella trasmissione laterale delle macchine edili e nella parte rotante delle gru a torre. Questo tipo di meccanismo di riduzione epicicloidale richiede una rotazione fluida e una forte capacità di trasmissione della coppia.

Gli ingranaggi planetari sono componenti ampiamente utilizzati nei riduttori epicicloidali. Attualmente, i requisiti per la lavorazione degli ingranaggi planetari sono molto elevati: i requisiti relativi alla rumorosità degli ingranaggi sono elevati e gli ingranaggi devono essere puliti e privi di bave. Il primo requisito riguarda i materiali; il secondo è che il profilo del dente dell'ingranaggio soddisfi lo standard DIN3962-8 e che non sia concavo; il terzo è che l'errore di rotondità e l'errore di cilindricità dell'ingranaggio dopo la rettifica siano elevati e che la superficie del foro interno presenti elevati requisiti di rugosità. Requisiti tecnici per gli ingranaggi

Impianto di produzione

Ingranaggio cilindrico
Officina di tornitura
Officina di fresatura, sagomatura e dentatura di ingranaggi
appartenere al trattamento termico
Officina di rettifica

Processo di produzione

forgiatura
tempra e rinvenimento
svolta morbida
zappatura
trattamento termico
svolta difficile
macinazione
test

Ispezione

ispezione degli ingranaggi cilindrici

Rapporti

Prima di ogni spedizione, forniremo ai clienti report di qualità completi, quali report dimensionali, certificati dei materiali, report sui trattamenti termici, report di precisione e altri documenti di qualità richiesti dal cliente.

5007433_REVC report_页面_01

Disegno

5007433_REVC report_页面_03

Rapporto dimensionale

5007433_REVC report_页面_12

Rapporto sul trattamento termico

Rapporto di accuratezza

Rapporto di accuratezza

5007433_REVC report_页面_11

Rapporto sui materiali

Rapporto di rilevamento difetti

Rapporto di rilevamento difetti

Pacchetti

微信图片_20230927105049 - 副本

Pacchetto interno

pacco interno della corona dentata

Pacchetto interno

Cartone

Cartone

confezione sicura

Confezione in legno

Il nostro programma video

Formatura degli ingranaggi interni

Come testare la corona dentata interna e redigere il rapporto di precisione

Come vengono prodotti gli ingranaggi interni per velocizzare la consegna

Rettifica e ispezione degli ingranaggi interni

Formatura degli ingranaggi interni


  • Precedente:
  • Prossimo:

  • Scrivi qui il tuo messaggio e inviacelo