


Caratteristiche dei denti degli ingranaggi conici lappati
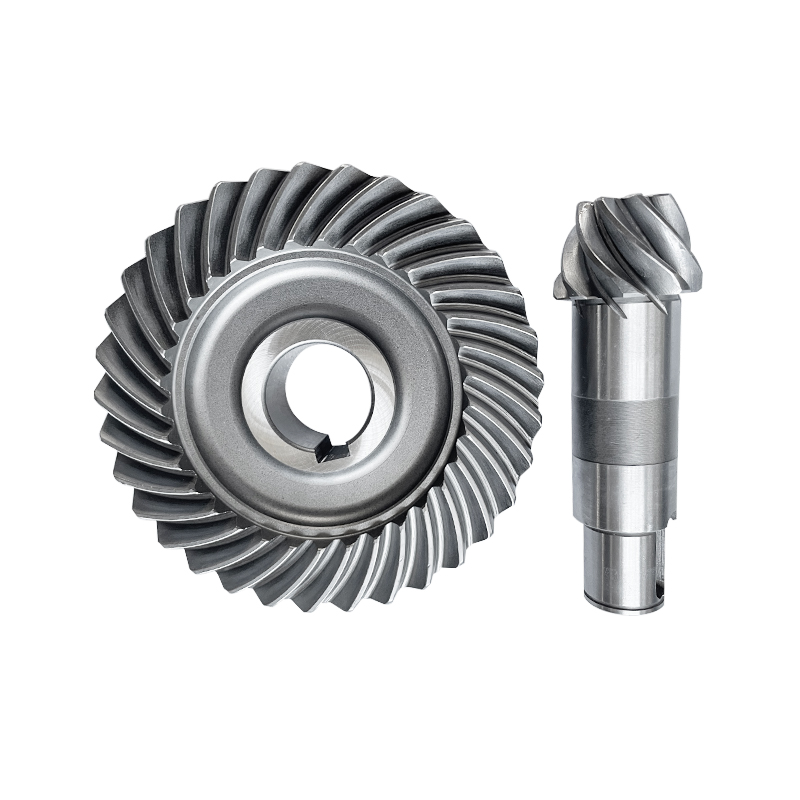
Grazie ai tempi di lavorazione più brevi, gli ingranaggi lappati prodotti in serie vengono per lo più realizzati con un processo continuo (fresatura frontale). Questi ingranaggi sono caratterizzati da una profondità del dente costante dalla punta al tallone e da una curvatura longitudinale del dente a forma epicicloidale. Ciò si traduce in una riduzione della larghezza dello spazio dal tallone alla punta.
Durantelappatura degli ingranaggi coniciIl pignone subisce una maggiore modifica geometrica rispetto alla ruota dentata, poiché il pignone presenta un maggiore ingranamento per dente a causa del minor numero di denti. La rimozione di materiale durante la lappatura determina una riduzione della bombatura longitudinale e di profilo principalmente sul pignone e una conseguente riduzione dell'errore di rotazione. Di conseguenza, gli ingranaggi lappati presentano un ingranamento dei denti più uniforme. Lo spettro di frequenza del test a fianco singolo è caratterizzato da ampiezze relativamente basse nell'armonica della frequenza di ingranamento dei denti, accompagnate da ampiezze relativamente elevate nelle bande laterali (rumore).
Gli errori di indicizzazione nella lappatura si riducono solo leggermente e la rugosità dei fianchi dei denti è maggiore rispetto a quella degli ingranaggi rettificati. Una caratteristica degli ingranaggi lappati è che ogni dente ha una geometria diversa, a causa delle distorsioni di indurimento individuali di ciascun dente.
Caratteristiche dei denti degli ingranaggi conici rettificati
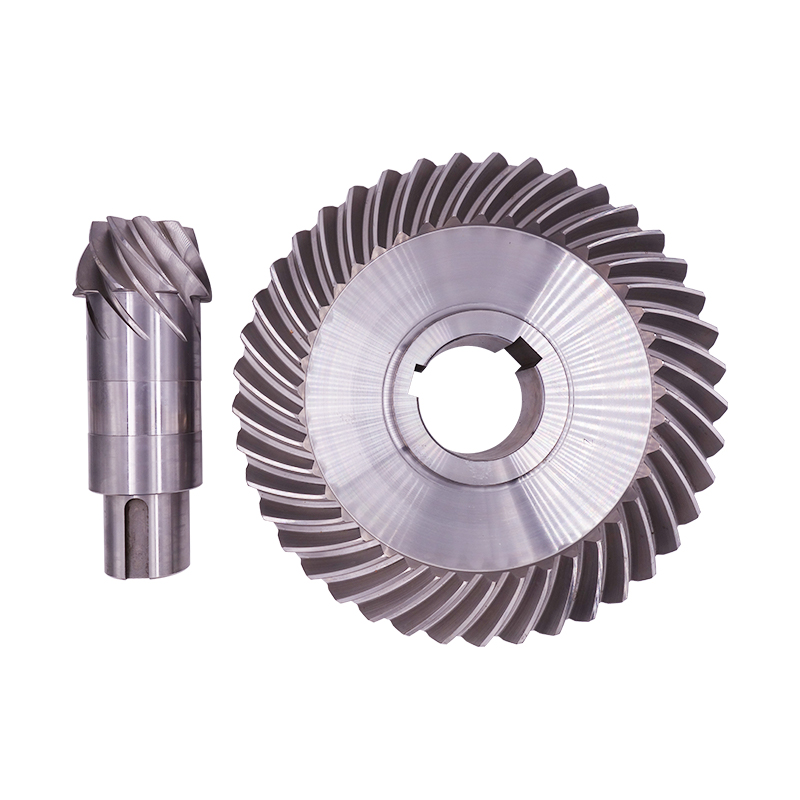
Nell'industria automobilistica, terraingranaggi conici Sono progettati come ingranaggi duplex. Una larghezza costante dello spazio e una profondità del dente crescente dalla punta al tallone sono le caratteristiche geometriche di questo ingranaggio. Il raggio della base del dente è costante dalla punta al tallone e può essere massimizzato grazie alla larghezza costante della base. In combinazione con la conicità duplex, ciò si traduce in una capacità di resistenza della base del dente comparabilmente superiore. Le armoniche univocamente identificabili nella frequenza di ingranamento dei denti, accompagnate da bande laterali appena visibili, sono attributi significativi. Per la fresatura degli ingranaggi con il metodo a indicizzazione singola (fresatura frontale), sono disponibili lame gemelle. L'elevato numero di taglienti attivi risultante aumenta la produttività del metodo a un livello estremamente elevato, paragonabile a quello della fresatura continua.ingranaggi coniciDal punto di vista geometrico, la rettifica degli ingranaggi conici è un processo descritto in modo preciso, che consente al progettista di definire con esattezza la geometria finale. Per la progettazione dell'Ease Off, sono disponibili gradi di libertà geometrici e cinematici per ottimizzare il comportamento di funzionamento e la capacità di carico dell'ingranaggio. I dati generati in questo modo costituiscono la base per l'utilizzo del sistema di controllo qualità a circuito chiuso, che a sua volta è il prerequisito per la realizzazione della geometria nominale precisa.
La precisione geometrica degli ingranaggi rettificati comporta una piccola variazione nella geometria dei singoli fianchi dei denti. La qualità dell'indicizzazione dell'ingranaggio può essere notevolmente migliorata mediante la rettifica degli ingranaggi conici.
Data di pubblicazione: 19 settembre 2023