01

Forgiatura
Il grezzo viene forgiato in una forma quasi definitiva in modo che la radice del dente mantenga un flusso di venature continuo.


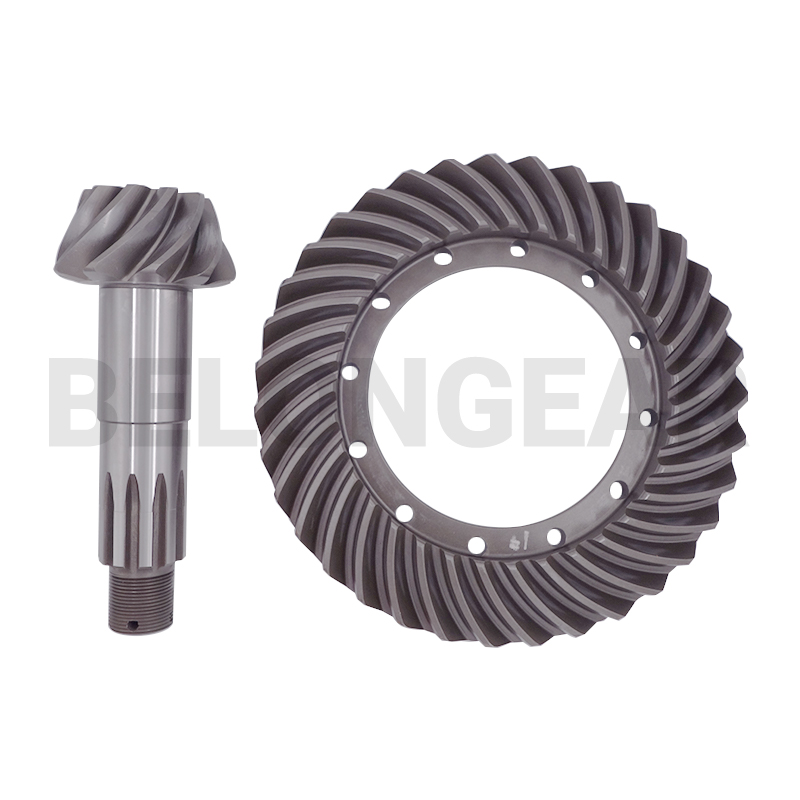
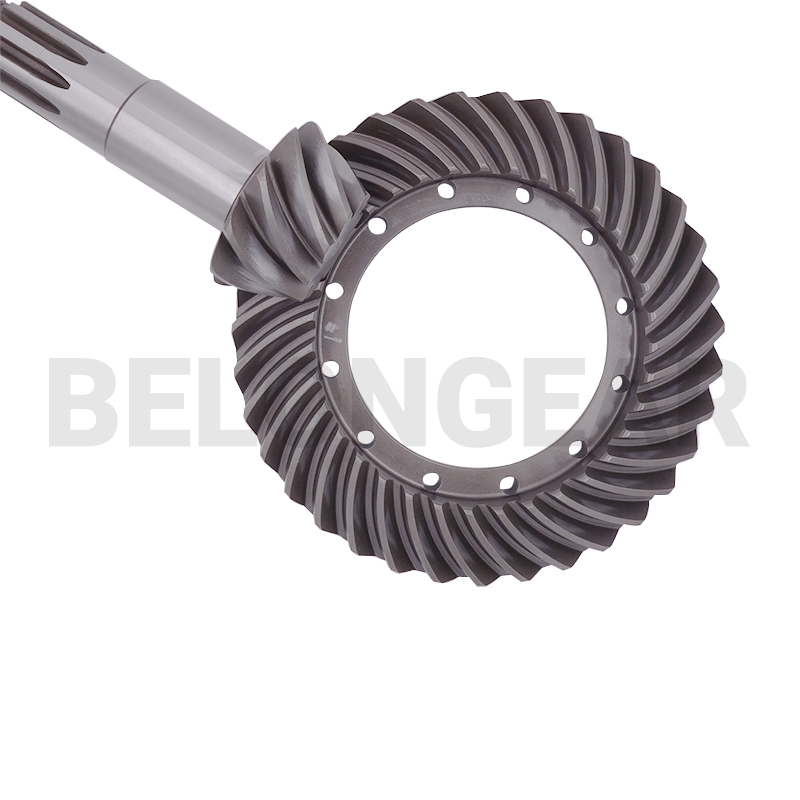
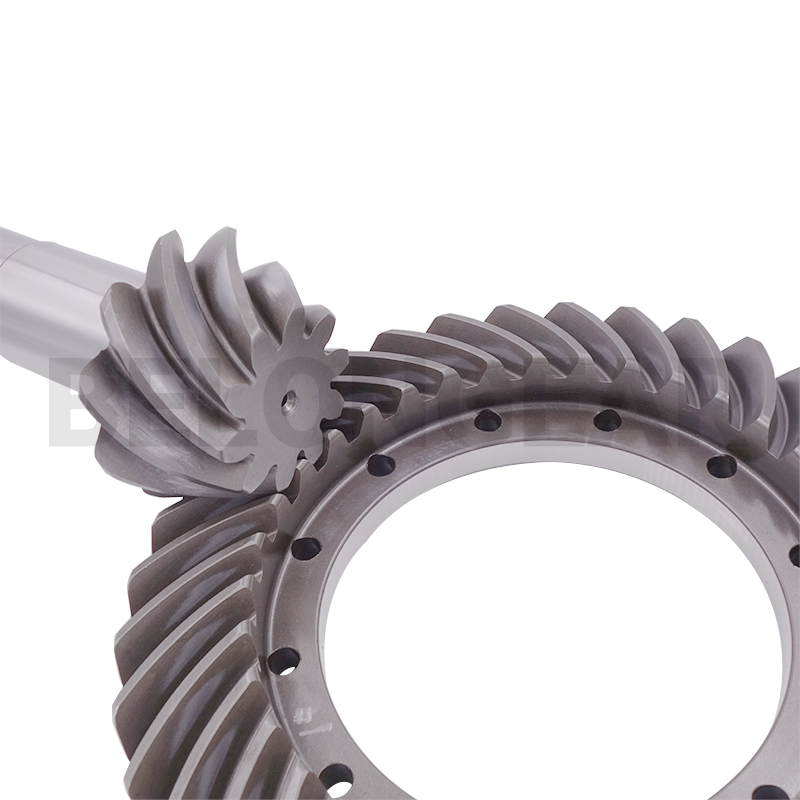

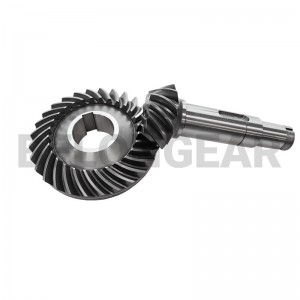
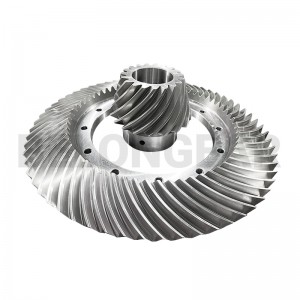
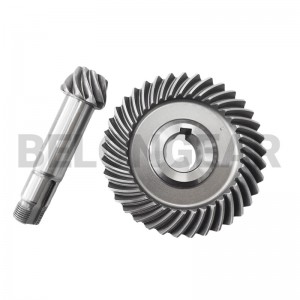
La corona dentata conica è l'elemento anulare più grande della coppia e, in un riduttore industriale, è la parte più difficile da sostituire. Viene tagliata secondo il disegno, lappata contro il pignone e ingranata prima della spedizione.
Un ingranaggio conico a spirale è definito tanto dalla finitura del suo dente quanto dalle sue dimensioni. Il percorso di lavorazione determina la precisione, la rumorosità e il costo raggiungibili, pertanto viene concordato prima della pubblicazione del disegno, anziché essere lasciato all'officina.
| Itinerario | Come viene rifinito il dente | Scelto quando | Limitazione |
|---|---|---|---|
| Gleason ha doppiatoQUESTA PAGINA | I denti vengono tagliati, induriti e poi lappati a coppie su una lappatrice Gleason. La coppia viene fatta scorrere insieme con una pasta abrasiva, in modo che il contatto si sviluppi su tutta la superficie del dente e non solo nel punto in cui la fresa l'ha lasciata. | Funzionamento silenzioso a velocità moderata; volume elevato; il classico percorso automobilistico e del motoriduttore. | La lappatura corregge il contatto, non la geometria del dente tagliato, quindi la precisione raggiungibile viene definita prima della tempra. |
| Gleason Ground | Dopo la tempra, i fianchi del dente vengono rettificati su una rettificatrice Gleason. La rettifica corregge la distorsione lasciata dalla tempra, in modo che il dente finito rimanga entro una tolleranza di profilo ristretta, senza dover ricorrere alla lappatura per ripristinare il contatto. | Velocità superiore, precisione più elevata e rumorosità inferiore rispetto alla lappatura: la soluzione ideale per i riduttori che funzionano in modo continuo. | La rettifica è una fase di finitura più lenta e costosa, quindi viene scelta quando la precisione lo giustifica. |
| Taglio netto di Klingelnberg | I denti vengono sgrossati, resi morbidi, induriti e infine rifiniti con una lavorazione di precisione su una macchina Klingelnberg. La lavorazione del dente indurito evita una successiva operazione di rettifica e mantiene la superficie del dente priva di segni di rettifica. | Finitura dura dove la rettifica è difficoltosa e per geometrie del sistema Klingelnberg. | La sgrossatura deve lasciare il materiale giusto, quindi la sgrossatura e la lavorazione di precisione vengono pianificate come un'unica operazione. |
I valori riportati di seguito provengono dal disegno di questo articolo. Laddove la pagina indichi un materiale o un grado di precisione, questi vengono qui riportati; tutto il resto verrà confermato con voi durante la revisione del disegno, anziché essere dedotto dal catalogo.
| Articolo | Questo prodotto | Come viene confermato |
|---|---|---|
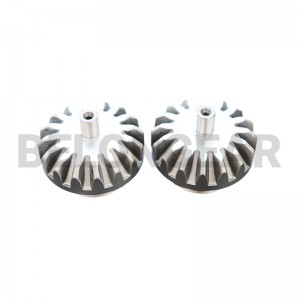
| Tipo di ingranaggio | Corona (anello) ingranaggio conico a spirale con pignone | Disegno |
| Finitura | Girati come una coppia abbinata | Rapporto sulla mesh |
| Materiale | acciaio legato cementato a imbutitura | Certificato del materiale |
| Dovere | stadio ad angolo retto per riduttori industriali | Disegno |
| Precisione | Al disegno; contatto verificato sulla coppia | Rapporto di accuratezza |
| ambito di fornitura | Corona dentata e pignone in un unico set | Rapporto sulla mesh |
Il prezzo delle corone dentate di grandi dimensioni varia in base alle dimensioni e alla modalità di accoppiamento della coppia.
Le esigenze di fissaggio e movimentazione aumentano con il diametro più rapidamente rispetto all'aumento del costo dei materiali.
Una corona dentata che si è usurata a contatto con il proprio pignone non può essere scambiata con un'altra.
Un anello di grandi dimensioni mostra l'eccentricità del foro ingrandita in corrispondenza del dente, quindi il punto di riferimento è importante.
Per i pezzi di grandi dimensioni è necessario prevedere nel preventivo sia l'imballaggio che la spedizione.
La maggior parte dei problemi riscontrati con le trasmissioni a ingranaggi conici a spirale derivano dal montaggio piuttosto che dai denti. Questi sono i tre punti che un montatore deve controllare sulla macchina.
Il dente viene tagliato, indurito e poi lappato contro il proprio pignone. La lappatura è ciò che crea il contatto sulla superficie, in modo che la coppia finita sia perfettamente abbinata e non intercambiabile.
Il grezzo viene forgiato in una forma quasi definitiva in modo che la radice del dente mantenga un flusso di venature continuo.

Foro, superfici e spalla di montaggio torniti; questi diventano i punti di riferimento per il taglio e la misurazione dei denti.

Denti a spirale tagliati su una macchina Gleason secondo il cono di passo e la distanza di montaggio indicati nel disegno.

Carburazione, tempra e rinvenimento fino alla profondità di tempra e alla durezza del nucleo specificate.

I diametri del foro e di centraggio vengono rettificati dopo la tempra in modo che l'ingranaggio ruoti in modo preciso rispetto ai suoi riferimenti.

Scanalature, filettature e fori realizzati secondo il disegno.

I due componenti vengono lappati insieme con una pasta abrasiva, che crea contatto e genera gioco.

Impostare l'identificazione e il numero di lotto contrassegnati in modo che la coppia sovrapposta rimanga unita durante l'imballaggio.

Pulito, protetto dalla corrosione e imballato in scatola interna, cartone e cassa di legno.
Il percorso determina quali controlli si applicano. Ogni set viene misurato sul centro di ingranaggio e la coppia viene ingranata, e i risultati vengono consegnati insieme alla merce anziché essere conservati internamente.

Foro, superficie di montaggio e distanza di fissaggio rispetto al disegno.Rapporto dimensionale

Proprietà chimiche e meccaniche della barra grezza.Certificato del materiale

Durezza superficiale dopo tempra e rinvenimento.Rapporto sul trattamento termico

Profondità dello strato corneo e microstruttura del dente.Rapporto sul trattamento termico

Rugosità del fianco dopo la lappatura, che genera rumore.Rapporto sulla rugosità

Precisione dei denti e concentricità sul centro di misura degli ingranaggi.Rapporto di accuratezza

Schema di contatto e gioco sulla coppia assemblata.Rapporto sulla mesh
Gli ingranaggi conici a spirale vengono scelti per garantire una trasmissione ad angolo retto fluida ad alta velocità. Belon fornisce ingranaggi a questi settori.
 Cemento
 Metallurgia
 Attività mineraria
 Costruzione
L'elemento anulare di grandi dimensioni di una coppia conica. Trasporta il contatto su un'ampia superficie mentre il pignone effettua la rotazione.
Poiché i due ingranaggi sono sovrapposti, una corona dentata accoppiata a un pignone diverso non presenterà lo stesso schema di contatto.
Sì, ma il pignone e l'alloggiamento devono essere misurati. Una corona dentata realizzata solo in base al proprio disegno potrebbe non essere compatibile con il pignone esistente.
Report su dimensioni, precisione e ingranamento, con la configurazione di contatto registrata sulla coppia.
Inviate il disegno o la coppia di componenti usurati insieme alla distanza di montaggio e al carico di lavoro. In questo modo sarà possibile verificare il percorso, il materiale e la precisione in base alle effettive esigenze della macchina.